


โปรไฟล์เหล็กคาร์บอนสามารถเชื่อมได้ง่ายหรือไม่?
ในฐานะซัพพลายเออร์โปรไฟล์เหล็กกล้าคาร์บอน ฉันมักถูกถามเกี่ยวกับความสามารถในการเชื่อมของวัสดุเหล่านี้ การเชื่อมเป็นกระบวนการสำคัญในหลายอุตสาหกรรมที่ใช้โปรไฟล์เหล็กกล้าคาร์บอน ตั้งแต่การก่อสร้างจนถึงการผลิต การทำความเข้าใจความง่ายในการเชื่อมโปรไฟล์เหล็กกล้าคาร์บอนสามารถช่วยให้ลูกค้ามีข้อมูลในการตัดสินใจเกี่ยวกับโครงการของตนได้
เหล็กกล้าคาร์บอนคือโลหะผสมของเหล็กและคาร์บอน โดยโดยทั่วไปจะมีปริมาณคาร์บอนอยู่ระหว่าง 0.05% ถึง 2.1% ความสามารถในการเชื่อมของโปรไฟล์เหล็กกล้าคาร์บอนขึ้นอยู่กับหลายปัจจัย รวมถึงปริมาณคาร์บอน การมีอยู่ขององค์ประกอบโลหะผสมอื่นๆ และรูปร่างโปรไฟล์เฉพาะ
ปริมาณคาร์บอนและความสามารถในการเชื่อม
ปริมาณคาร์บอนในเหล็กกล้าคาร์บอนมีผลกระทบอย่างมากต่อความสามารถในการเชื่อม โดยทั่วไป เมื่อปริมาณคาร์บอนเพิ่มขึ้น ความสามารถในการเชื่อมจะลดลง เหล็กกล้าคาร์บอนต่ำซึ่งโดยทั่วไปจะมีปริมาณคาร์บอนน้อยกว่า 0.3% นั้นเชื่อมได้ค่อนข้างง่าย มีความเหนียวที่ดีและไม่แข็งตัวมากนักในระหว่างกระบวนการเชื่อม จึงลดความเสี่ยงที่จะเกิดการแตกร้าว
ตัวอย่างเช่น,เอชบีมเหล็กคาร์บอน Q235เป็นเหล็กกล้าคาร์บอนต่ำชนิดหนึ่ง มีปริมาณคาร์บอนที่ช่วยให้สามารถเชื่อมได้ค่อนข้างตรงไปตรงมา ปริมาณคาร์บอนต่ำช่วยให้แน่ใจว่าบริเวณที่ได้รับความร้อน (HAZ) จะไม่แข็งและเปราะจนเกินไป ซึ่งอาจทำให้เกิดการแตกร้าวได้ ช่างเชื่อมสามารถใช้วิธีการเชื่อมทั่วไป เช่น การเชื่อมอาร์กโลหะที่มีฉนวนหุ้ม (SMAW) การเชื่อมอาร์กโลหะด้วยแก๊ส (GMAW) และการเชื่อมอาร์กแบบฟลักซ์คอร์ (FCAW) ด้วยคาน H เหล็กกล้าคาร์บอน Q235
ในทางกลับกัน เหล็กกล้าคาร์บอนสูงที่มีปริมาณคาร์บอนมากกว่า 0.6% จะเชื่อมได้ยากกว่า ปริมาณคาร์บอนสูงอาจทำให้ HAZ แข็งตัวอย่างรวดเร็วระหว่างการเชื่อม ส่งผลให้เสี่ยงต่อการแตกร้าวมากขึ้น เทคนิคการเชื่อมพิเศษและการบำบัดความร้อนก่อนและหลังการเชื่อมมักจำเป็นต้องใช้เพื่อให้แน่ใจว่าการเชื่อมจะประสบความสำเร็จ
ผลของธาตุผสม
นอกจากคาร์บอนแล้ว องค์ประกอบอัลลอยด์อื่นๆ ยังส่งผลต่อความสามารถในการเชื่อมของโปรไฟล์เหล็กกล้าคาร์บอนอีกด้วย ธาตุต่างๆ เช่น แมงกานีส ซิลิคอน ซัลเฟอร์ และฟอสฟอรัส มักพบอยู่ในเหล็กกล้าคาร์บอน แมงกานีสและซิลิคอนสามารถปรับปรุงความแข็งแรงและความเหนียวของเหล็กได้ แต่ก็อาจส่งผลต่อความสามารถในการเชื่อมได้เช่นกัน
ซัลเฟอร์และฟอสฟอรัสถือเป็นสิ่งเจือปนในเหล็กกล้าคาร์บอน ซัลเฟอร์ในปริมาณสูงอาจทำให้เกิดการแตกร้าวจากความร้อนระหว่างการเชื่อม ในขณะที่ฟอสฟอรัสในระดับสูงสามารถเพิ่มความเปราะบางของการเชื่อมได้ ดังนั้นจึงเป็นเรื่องสำคัญที่จะต้องควบคุมเนื้อหาขององค์ประกอบเหล่านี้ในโปรไฟล์เหล็กกล้าคาร์บอนเพื่อให้แน่ใจว่าสามารถเชื่อมได้ดี
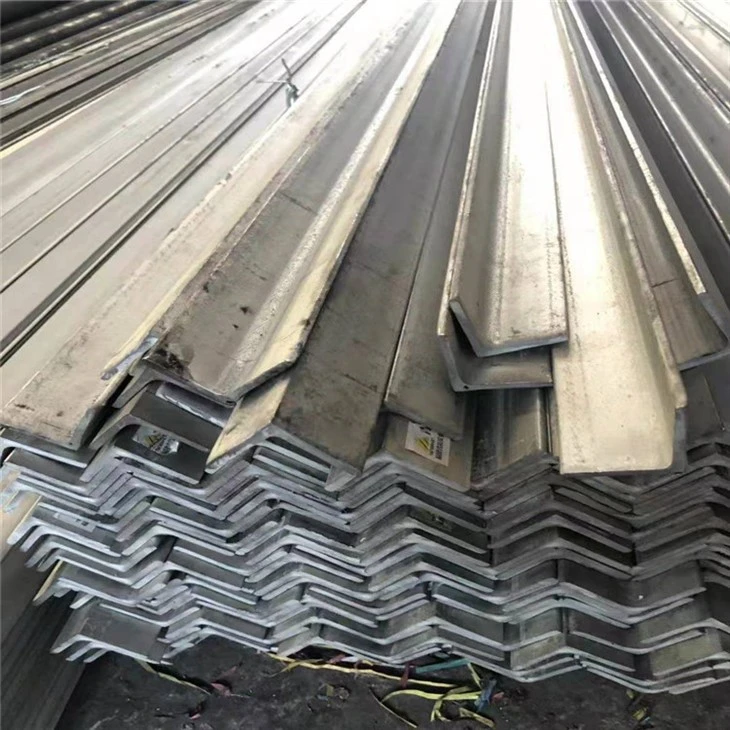
มุมเหล็กคาร์บอน Q275อาจมีองค์ประกอบผสมบางอย่างนอกเหนือจากคาร์บอน การมีอยู่ขององค์ประกอบเหล่านี้ต้องได้รับการพิจารณาอย่างรอบคอบเมื่อทำการเชื่อม ตัวอย่างเช่น หากมุมมีปริมาณแมงกานีสสูงกว่าเล็กน้อย ก็สามารถเพิ่มความแข็งแรงของเหล็กได้ แต่ช่างเชื่อมอาจจำเป็นต้องปรับพารามิเตอร์การเชื่อมเพื่อพิจารณาการเปลี่ยนแปลงคุณสมบัติของวัสดุ

รูปร่างโปรไฟล์และความสามารถในการเชื่อม
รูปร่างของโปรไฟล์เหล็กกล้าคาร์บอนยังมีบทบาทในการเชื่อมอีกด้วย รูปร่างที่ซับซ้อนอาจทำให้เกิดความท้าทายในระหว่างการเชื่อม เนื่องจากความยากลำบากในการเข้าถึงพื้นที่การเชื่อมและรับประกันการกระจายความร้อนที่เหมาะสม
ตัวอย่างเช่น กช่องเหล็กคาร์บอน A36มีรูปร่างหน้าตัดเฉพาะ การเชื่อมตามขอบและมุมของช่องอาจต้องมีการควบคุมกระบวนการเชื่อมที่แม่นยำยิ่งขึ้น เพื่อหลีกเลี่ยงปัญหาต่างๆ เช่น การเชื่อมไม่สมบูรณ์หรือการบิดเบี้ยวมากเกินไป
อย่างไรก็ตาม ด้วยเทคนิคการเชื่อมและอุปกรณ์ที่เหมาะสม แม้แต่โครงเหล็กคาร์บอนที่มีรูปทรงซับซ้อนก็สามารถเชื่อมได้สำเร็จ ช่างเชื่อมอาจจำเป็นต้องใช้อุปกรณ์จับยึดและจิ๊กแบบพิเศษเพื่อยึดโปรไฟล์ให้เข้าที่ และรับประกันการจัดตำแหน่งที่ถูกต้องระหว่างการเชื่อม
วิธีการเชื่อมโปรไฟล์เหล็กกล้าคาร์บอน
มีวิธีการเชื่อมหลายวิธีที่สามารถใช้กับโปรไฟล์เหล็กกล้าคาร์บอนได้:
การเชื่อมอาร์กโลหะแบบชีลด์ (SMAW)
SMAW เป็นวิธีการเชื่อมที่ใช้กันอย่างแพร่หลายสำหรับเหล็กกล้าคาร์บอน มันค่อนข้างง่ายและสามารถใช้ได้ในสภาพแวดล้อมต่างๆ กระบวนการนี้เกี่ยวข้องกับการใช้อิเล็กโทรดสิ้นเปลืองที่เคลือบด้วยฟลักซ์ เมื่ออิเล็กโทรดละลาย ฟลักซ์จะสร้างเกราะป้องกันรอบๆ สระเชื่อม ป้องกันการเกิดออกซิเดชันและการปนเปื้อน SMAW เหมาะสำหรับการเชื่อมโครงเหล็กคาร์บอนหนา และสามารถใช้งานได้ทั้งกลางแจ้งและในร่ม
การเชื่อมอาร์กโลหะด้วยแก๊ส (GMAW)
GMAW หรือที่รู้จักกันในชื่อการเชื่อม MIG (ก๊าซเฉื่อยของโลหะ) ใช้อิเล็กโทรดลวดแข็งอย่างต่อเนื่องและก๊าซป้องกันเพื่อปกป้องสระเชื่อม วิธีการนี้ขึ้นชื่อในเรื่องความเร็วในการเชื่อมสูงและคุณภาพการเชื่อมที่ดี GMAW มักใช้กับโปรไฟล์เหล็กกล้าคาร์บอนที่มีความหนาบางถึงปานกลาง และเหมาะสำหรับกระบวนการเชื่อมแบบอัตโนมัติ
ฟลักซ์ - การเชื่อมอาร์คคอร์ (FCAW)
FCAW คล้ายกับ GMAW แต่ใช้ลวดแบบท่อที่เต็มไปด้วยฟลักซ์ ฟลักซ์จะทำหน้าที่เป็นก๊าซป้องกัน ซึ่งไม่จำเป็นต้องใช้ก๊าซภายนอกในบางกรณี FCAW เหมาะสำหรับการเชื่อมโครงเหล็กคาร์บอนที่มีความหนาขึ้น และสามารถใช้ในสภาพแวดล้อมกลางแจ้ง ซึ่งลมอาจส่งผลต่อก๊าซป้องกันใน GMAW
เคล็ดลับในการเชื่อมโปรไฟล์เหล็กคาร์บอน
- การเตรียมก่อนการเชื่อม: ทำความสะอาดพื้นผิวโปรไฟล์เหล็กคาร์บอนอย่างทั่วถึงเพื่อขจัดสิ่งสกปรก สนิม หรือจาระบี สิ่งนี้สามารถปรับปรุงคุณภาพของการเชื่อมและลดความเสี่ยงของข้อบกพร่องได้
- พารามิเตอร์การเชื่อมที่เหมาะสม: เลือกกระแสการเชื่อม แรงดันไฟฟ้า และความเร็วในการเชื่อมที่เหมาะสม โดยพิจารณาจากความหนาและประเภทของโปรไฟล์เหล็กคาร์บอน พารามิเตอร์ที่ไม่ถูกต้องอาจนำไปสู่ปัญหาต่างๆ เช่น ความพรุน การขาดฟิวชั่น หรือการกระเด็นมากเกินไป
- การรักษาความร้อนหลังการเชื่อม: สำหรับโปรไฟล์เหล็กกล้าคาร์บอนสูงหรือโปรไฟล์ที่ถูกเชื่อมภายใต้ความเค้น การบำบัดความร้อนหลังการเชื่อมอาจจำเป็นเพื่อบรรเทาความเครียดและปรับปรุงคุณสมบัติทางกลของการเชื่อม
โดยสรุป จะสามารถเชื่อมโปรไฟล์เหล็กกล้าคาร์บอนได้ง่ายหรือไม่นั้นขึ้นอยู่กับหลายปัจจัย โดยทั่วไปโปรไฟล์เหล็กกล้าคาร์บอนต่ำมักจะเชื่อมได้ง่ายกว่า ในขณะที่โปรไฟล์เหล็กกล้าคาร์บอนสูงจำเป็นต้องพิจารณาอย่างรอบคอบและใช้เทคนิคเฉพาะทาง รูปร่างของโปรไฟล์และการมีอยู่ขององค์ประกอบอัลลอยด์ก็ส่งผลต่อความสามารถในการเชื่อมเช่นกัน
หากคุณต้องการโปรไฟล์เหล็กกล้าคาร์บอนคุณภาพสูงสำหรับโครงการของคุณและมีคำถามเกี่ยวกับความสามารถในการเชื่อมหรือด้านอื่นๆ เราพร้อมให้ความช่วยเหลือ ทีมผู้เชี่ยวชาญของเราสามารถให้ข้อมูลโดยละเอียดและคำแนะนำเพื่อให้แน่ใจว่าคุณตัดสินใจได้ดีที่สุดสำหรับความต้องการในการเชื่อมของคุณ ติดต่อเราเพื่อเริ่มการสนทนาเกี่ยวกับข้อกำหนดในการจัดซื้อของคุณ
อ้างอิง
- คู่มือโลหะ เล่มที่ 6: การเชื่อม การประสาน และการบัดกรี เอเอสเอ็ม อินเตอร์เนชั่นแนล
- การเชื่อมโลหะและความสามารถในการเชื่อมของเหล็กกล้าคาร์บอน จอห์น ซี. ลิปโพลด์ และเดวิด เจ. โคเตคกี


